Artykuł sponsorowany
Jak ciąć i frezować płyty fornirowane, by nie przerwać usłojenia na krawędziach
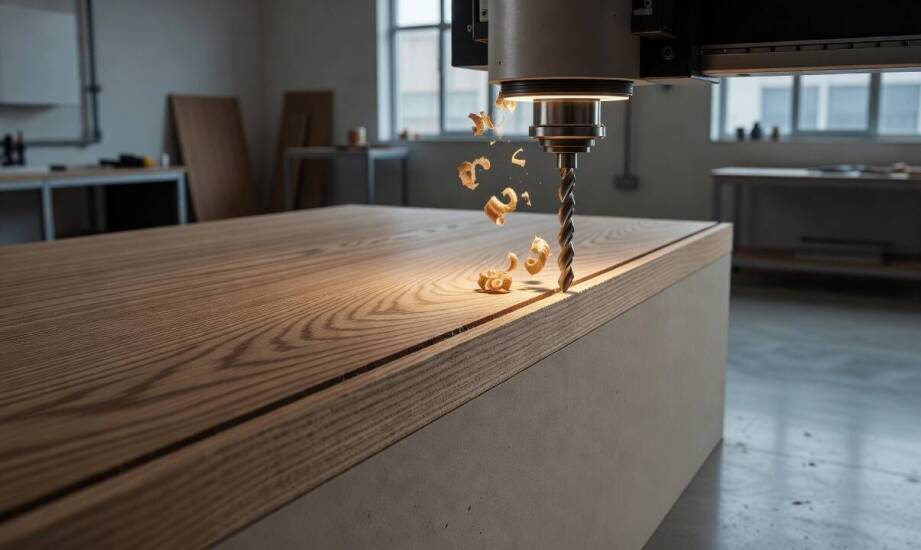
Obróbka płyt fornirowanych CNC wymaga zupełnie innego podejścia niż cięcie standardowych oklein laminowanych. Zewnętrzna warstwa naturalnego drewna ma zazwyczaj grubość od 0,6 do 1,5 milimetra. Niewłaściwie dobrany frez lub zbyt gwałtowne zagłębienie narzędzia natychmiast przerywają usłojenie na krawędziach arkusza. Takie uszkodzenia są praktycznie niemożliwe do estetycznego zaszpachlowania w późniejszych etapach produkcji. Precyzyjne cięcie i frezowanie forniru opiera się na ścisłej kontroli kierunku włókien oraz dopasowaniu parametrów wrzeciona do twardości konkretnego gatunku drewna.
Wpływ usłojenia i rdzenia na jakość frezowania CNC
Kierunek słojów determinuje cały proces nestingu i planowania układu detali na maszynie numerycznej. Słoje naturalnego drewna biegną najczęściej wzdłuż dłuższego wymiaru arkusza. Operator CNC układa wycięcia tak, aby wrzeciono pracowało zgodnie z kierunkiem włókien na jak największej powierzchni formatki. Cięcie poprzeczne radykalnie zwiększa naprężenia i generuje ryzyko wyrwania materiału. Sztywne podłoże z płyty MDF lub HDF stabilizuje cienką warstwę forniru podczas obróbki, co skutecznie chroni brzegi przed rozwarstwieniem. Płyty wiórowe o niższej gęstości stanowią gorsze oparcie dla okleiny, co często skutkuje kruszeniem się mikroskopijnych fragmentów drewna.
Geometria narzędzia tnącego decyduje o ostatecznej gładkości lica po przejściu frezarki. Materiały fornirowane wymagają użycia frezów kompresyjnych o starannie dobranym kącie pochylenia spirali. Górna część ostrza spycha wióry w dół, a dolna ciągnie je w górę, co kompresuje rdzeń płyty i chroni zewnętrzny fornir przed oderwaniem od podłoża. Obroty wrzeciona i prędkość posuwu muszą odpowiadać gęstości materiału. Dąb czy jesion stawiają inny opór niż miękki orzech, wymagając zróżnicowanych prędkości skrawania. Złożone wycięcia oraz drobne detale frezuje się wieloetapowo. Płytkie, stopniowe zbieranie nadmiaru płyty zapobiega przegrzewaniu krawędzi i powstawaniu ciemnych przypaleń.
Stabilne mocowanie arkusza na stole próżniowym to kolejny kluczowy warunek czystego cięcia. Minimalne wibracje elementu podczas pracy głowicy natychmiast przenoszą się na delikatną okleinę, niszcząc krawędź. Zastosowanie wydajnych pomp podciśnienia gwarantuje brak przesunięć najmniejszych formatek w końcowej fazie wycinania narożników.
Logistyka materiałowa i bezpieczne oklejanie krawędzi
Długi transport formatek fornirowanych zwiększa prawdopodobieństwo uszkodzeń mechanicznych jeszcze przed rozpoczęciem oklejania. Przemieszczanie arkuszy pomiędzy odległymi magazynami naraża delikatne brzegi na wyszczerbienia. Zakłady stolarskie z Pomorza, które zamawiają fornir w Gdańsku, minimalizują ryzyko uszkodzeń transportowych. Krótszy łańcuch dostaw chroni krawędzie przed obiciem. Zoptymalizowany podział arkuszy ułatwia również utrzymanie ciągłości rysunku drewna na sąsiadujących frontach meblowych.
Oklejanie krawędzi płyty fornirowanej stawia przed stolarzem inne wyzwania niż wykańczanie klasycznej melaminy. Producenci stosują obrzeża wykonane z naturalnego drewna, które muszą kolorystycznie i kierunkowo współgrać z licem. Krytycznym etapem jest frezowanie wstępne na okleiniarce. Noże strugające mogą zahaczyć o włókna forniru i brutalnie zerwać je z rdzenia MDF. Zapobieganie temu zjawisku wymaga idealnie ostrych narzędzi diamentowych oraz odpowiedniego kalibrowania docisku rolek. Zastosowanie klejów poliuretanowych zapewnia wysoką odporność spoiny na wilgoć i temperaturę, co trwale wiąże obrzeże z krawędzią cięcia.
Struktura drewna wymusza ogromną ostrożność przy cyklinowaniu i polerowaniu krawędzi zaraz po przyklejeniu obrzeża. Zbyt agresywny nacisk cykliny płaskiej zarysuje cienki fornir. Agregaty wykańczające muszą usuwać wyłącznie nadmiar kleju bez jakiejkolwiek ingerencji w cenną warstwę dekoracyjną.
Zabezpieczenie forniru na etapie projektowania detali
Decyzje podjęte na etapie tworzenia rysunków CAD mają bezpośrednie przełożenie na jakość gotowych elementów fornirowanych. Projektant uwzględnia promień frezu i eliminuje ostre kąty wewnętrzne, w których narzędzie zwalnia, generując wyższą temperaturę. Grupowanie detali o podobnym układzie włókien na jednym arkuszu znacząco obniża ryzyko uszkodzenia materiału. Gdy geometria elementu narzuca długie cięcie poprzeczne, modyfikacja punktu wejścia narzędzia często ratuje sytuację.
Przekazanie rozkroju zewnętrznym wykonawcom zdejmuje ze stolarzy ryzyko zniszczenia drogich płyt. Rozwiązania technologiczne stosowane przez ABO Bołoszko dowodzą, że maszyny CNC o dużej sztywności bramy bezpiecznie obrabiają najbardziej kruche okleiny. Przemysłowe wrzeciona i zaawansowane systemy odpylania odciągają wióry na bieżąco, eliminując zjawisko ponownego przecinania odpadu.
Weryfikacja ścieżki narzędzia w programie symulacyjnym przed uruchomieniem maszyny pozwala na wczesne wykrycie punktów krytycznych. Zmiana parametrów zagłębiania frezu to procedura znacznie szybsza i tańsza niż wymiana zniszczonego frontu. Świadome zarządzanie układem cięcia gwarantuje zachowanie spójnego i eleganckiego charakteru naturalnego drewna w każdym realizowanym projekcie.
Kategorie artykułów
Polecane artykuły

Dlaczego warto inwestować w regularne szkolenia z pierwszej pomocy?

Jakie są ograniczenia lokalizacji GPS?

Zalety pobytu w klimatyzowanych pokojach w trakcie upalnych dni
