Artykuł sponsorowany
Kontrola wału korbowego po szlifie — pomiar, polerowanie i wyważenie bez skrótów
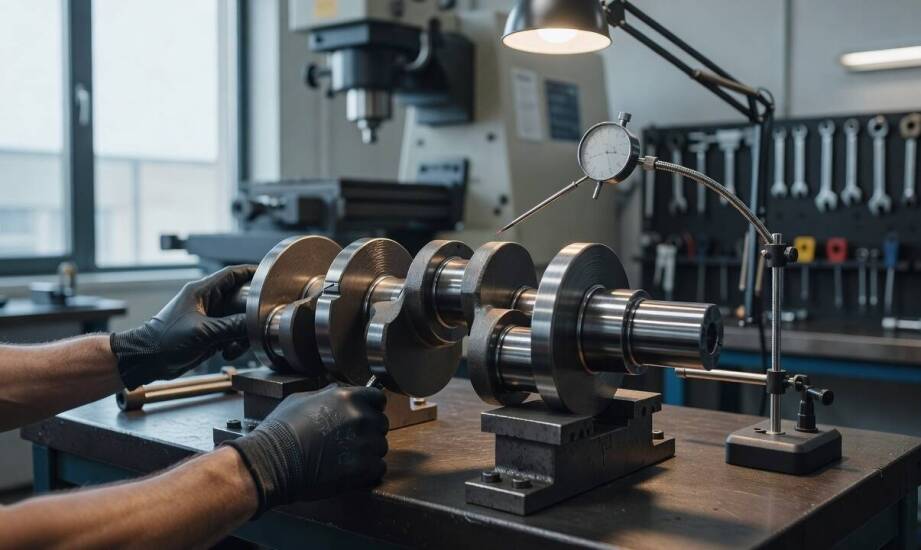
Po zakończeniu obróbki ubytkowej wał korbowy często prezentuje się poprawnie pod względem wizualnym. Uszkodzenia wynikające z zatarcia panewek lub naturalnego wyeksploatowania znikają, powierzchnia czopów wydaje się idealnie gładka, a wymiary nominalne sprawiają wrażenie zachowanych. Taka ocena wzrokowa nie wystarcza jednak do stwierdzenia przydatności elementu do dalszej, bezpiecznej eksploatacji. Tolerancje geometryczne w nowoczesnych silnikach spalinowych są niezwykle ścisłe. Nawet niewielkie odchyłki prowadzą do przyspieszonego zużycia panewek, powstawania drgań i ostatecznie do awarii całego zespołu napędowego. Pełna weryfikacja techniczna wymaga zastosowania precyzyjnych narzędzi pomiarowych oraz rygorystycznego przestrzegania procedur warsztatowych.
Przeczytaj również: Jakie są ograniczenia lokalizacji GPS?
Pomiar geometrii po obróbce skrawaniem
Kontrola wału korbowego po wstępnej obróbce rozpoczyna się od weryfikacji średnic czopów głównych oraz korbowych. Specjaliści używają do tego celu kalibrowanych mikrometrów zewnętrznych lub wieloosiowych maszyn pomiarowych CNC. Odczyty wykonuje się w kilku przekrojach poprzecznych i płaszczyznach każdego czopa, co pozwala wykryć ewentualne błędy kształtu, takie jak owalność czy stożkowatość. Uzyskane wartości muszą mieścić się w tolerancjach ujętych w normie ISO 286 (najczęściej klasyfikowanych w przedziałach IT6–IT7). W zależności od rygorystycznych zaleceń producenta danej jednostki napędowej przekłada się to na dopuszczalne odchyłki rzędu od 0,01 do 0,025 mm.
Przeczytaj również: Dlaczego mokra aplikacja dobrze radzi sobie przy renowacji zużytych konstrukcji stalowych
Kluczowym etapem weryfikacji jest zbadanie prostoliniowości osi wału oraz jego bicia promieniowego. Mierzony element podpiera się na skrajnych czopach w precyzyjnych pryzmach pomiarowych i powoli obraca, obserwując stale wskazania czujnika zegarowego. Zgodnie z dokumentacją techniczną większości producentów silników, dopuszczalne bicie czopów głównych wynosi zazwyczaj od 0,02 do 0,06 mm. Przekroczenie granicy 0,10 mm najczęściej klasyfikuje część do powtórnej obróbki, osiowania lub całkowitej wymiany. Procedurę uzupełnia pomiar bicia czołowego kołnierza wału pod koło zamachowe oraz sprawdzenie współosiowości czopów korbowych.
Przeczytaj również: Jak nowe rozwiązania w modelach Volvo XC60 wspierają ekologię?
Różnice w interpretacji wyników pomiarowych wynikają bezpośrednio ze specyfiki zastosowanych materiałów. Wały kute ze stopowych gatunków stali cechują się dużą plastycznością i znakomitą odpornością na zmienne obciążenia dynamiczne. Podczas obróbki skrawaniem wymagają jednak bardzo ścisłej kontroli odprowadzania ciepła, aby zapobiec powstawaniu naprężeń szczątkowych. Elementy odlewane z żeliwa sferoidalnego są z natury twardsze i bardziej kruche. Ułatwia to wypracowanie pożądanej gładkości powierzchni, ale jednocześnie zwiększa ryzyko powstawania mikropęknięć przy zbyt mocnym docisku tarczy ściernej. Z tego względu identyczna wartość bicia promieniowego w wale stalowym bywa niekiedy akceptowalna jako naturalna sprężystość, podczas gdy w komponencie żeliwnym bezwzględnie wymusza mechaniczną korektę.
Polerowanie jako weryfikacja powierzchni
Szlifowanie wałów korbowych przywraca elementom odpowiednie wymiary geometryczne, ale nie zamyka jeszcze pełnego cyklu naprawczego. Sama obróbka ubytkowa zawsze pozostawia na powierzchni metalu mikroskopijne ślady po ziarnach tarczy ściernej. Polerowanie czopów za pomocą specjalnych taśm stanowi niezbędny etap wykańczający, który obniża chropowatość materiału i znacząco zmniejsza początkowe opory tarcia współpracujących panewek.
Jeżeli proces wygładzania ujawnia głębsze zarysowania, porowatość materiału lub miejscowe zmiany odcienia czopa, stanowi to wyraźny sygnał ostrzegawczy. Stan ten wskazuje najczęściej, że wcześniejsza obróbka nie usunęła wszystkich uszkodzeń, a geometria elementu wymaga ponownego zbadania przy pomocy mikrometru. Należy pamiętać, że polerowanie jest wyłącznie operacją wykańczającą i absolutnie nie koryguje popełnionych wcześniej błędów kształtu ani przesunięć osiowości.
Firma Szlif z Zgierza prowadzi precyzyjną obróbkę mechaniczną elementów silnikowych przy użyciu nowoczesnych maszyn CNC. Zgodnie z prawidłową technologią inżynieryjną, pełna i bezpieczna regeneracja opiera się na ściśle określonej sekwencji operacji. Obejmuje ona kolejno: wstępną weryfikację, obróbkę skrawaniem, dokładne pomiary mikrometryczne, finalne wygładzanie powierzchni oraz późniejsze zrównoważenie mas wirujących całego układu.
Wyważanie dynamiczne zespołu napędowego
Po uzyskaniu prawidłowych wymiarów, zweryfikowaniu osiowości oraz nadaniu odpowiedniej struktury powierzchni czopów, konieczne bywa przeprowadzenie wyważania dynamicznego. Ten zaawansowany proces skutecznie wyrównuje przestrzenny rozkład mas i eliminuje szkodliwe momenty bezwładności. Do głównych objawów wskazujących na konieczność wykonania takiego zabiegu należą odczuwalne wibracje bloku silnika, nienaturalnie szybkie zużycie łożysk ślizgowych, podwyższony poziom hałasu w dolnej partii jednostki napędowej, a w skrajnych przypadkach spadek oddawanej mocy.
Wyważanie realizuje się na specjalistycznych maszynach, które wprawiają element w ruch obrotowy i precyzyjnie wskazują miejsca wymagające odjęcia lub dodania materiału. Korektę masy przeprowadza się najczęściej poprzez nawiercanie przeciwciężarów lub osadzanie w nich wkładek z metali ciężkich. Proces ten przynosi najlepsze rezultaty, gdy przeprowadza się go wspólnie z kompletem dedykowanych tłoków, sworzni, korbowodów oraz z przypisanym kołem zamachowym i tłumikiem drgań skrętnych.
O ostatecznej przydatności odnawianego wału decyduje nie jedna izolowana operacja, lecz całkowita zgodność parametrów z restrykcyjnymi wytycznymi producenta. Skrupulatna kontrola metrologiczna, odpowiednia struktura nośna czopów oraz perfekcyjne zbalansowanie przestrzenne stanowią gwarancję bezawaryjnej pracy zregenerowanego silnika.
Kategorie artykułów
Polecane artykuły

Dlaczego warto inwestować w regularne szkolenia z pierwszej pomocy?

Jakie są ograniczenia lokalizacji GPS?

Zalety pobytu w klimatyzowanych pokojach w trakcie upalnych dni
